
У каждой отлитой детали есть момент истины, когда пресс закрывается и полость впервые заполняется. Геометрия может выглядеть идеально в САПР, но реальное поведение зависит от усадки смолы, охлаждения, вентиляции, размещения литников и давления уплотнения. Прототип литьевой формы существует для того, чтобы заранее отразить это поведение: это практичный временный инструмент, который производит настоящие пластиковые детали в небольших количествах, поэтому вы можете проверить продукт, прежде чем тратить больший бюджет на постоянную оснастку. Если вы понимаете компромиссы, описанные ниже, вы будете знать, когда прототип формы стоит денег, а когда подойдет более дешевая модель.
Что считается прототипом литьевой формы?
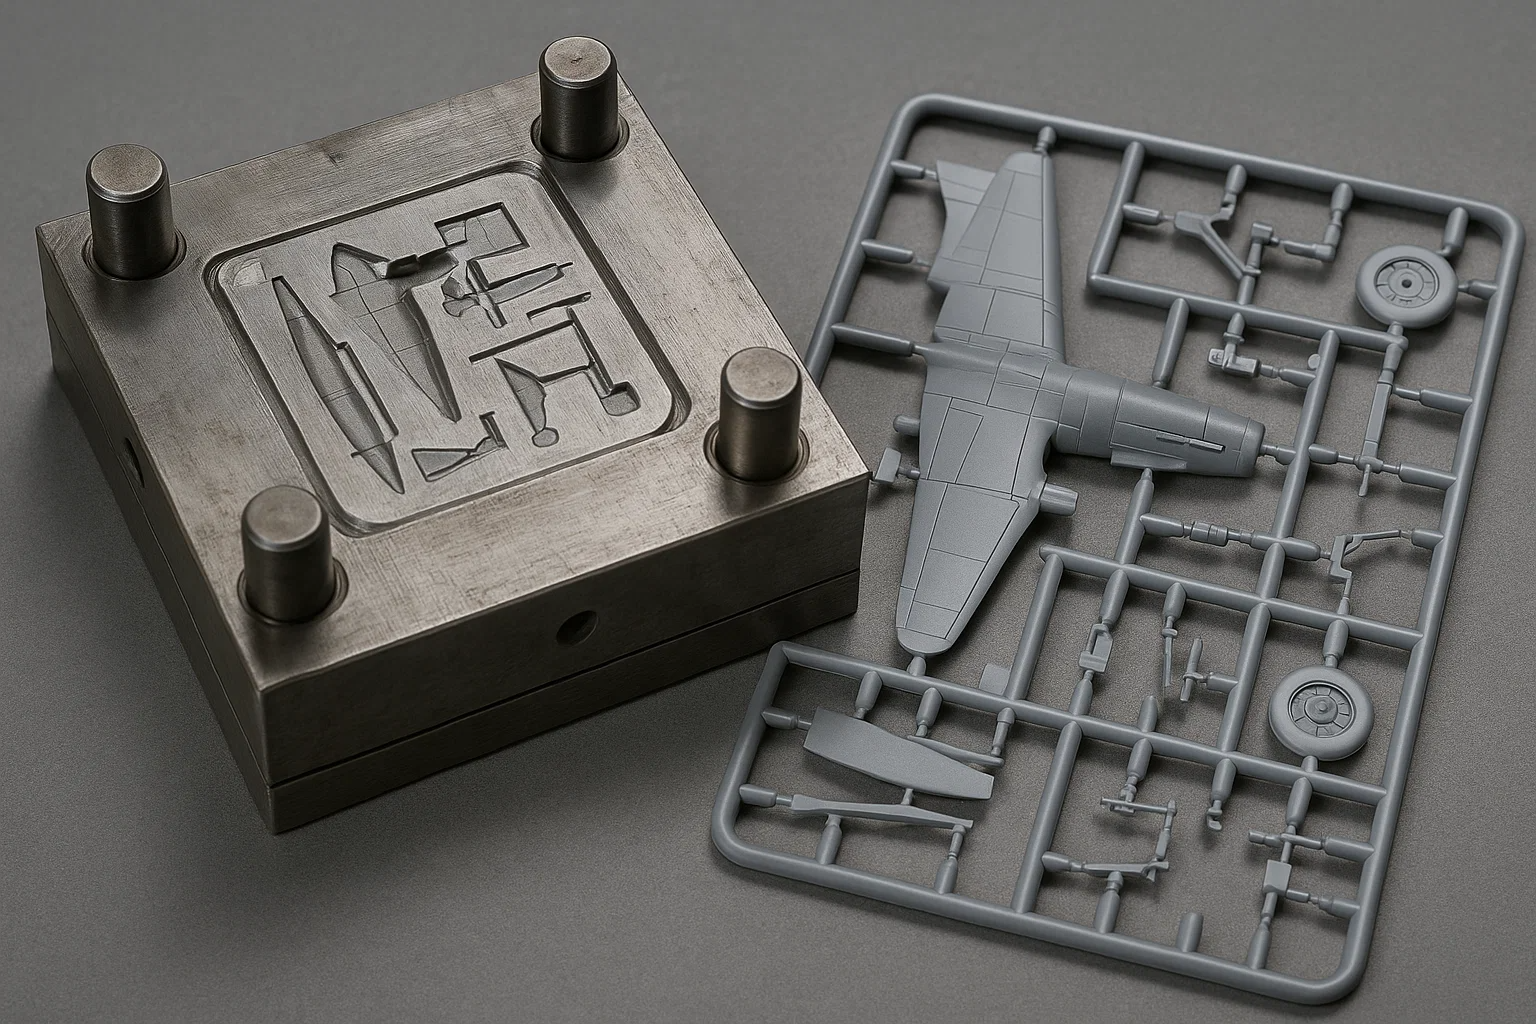
Прототип литьевой формы — это пресс-форма небольшого объема, созданная на основе тех же данных САПР, которые позже будут использоваться в производственном инструменте. Обычно это инструмент с одной полостью, вырезанный из алюминия или предварительно закаленной стали, с упрощенными линиями охлаждения и конструкцией, способной компенсировать небольшие изменения геометрии. Пресс-форма работает на стандартной машине для литья под давлением при нормальном производственном давлении, температуре и усилии смыкания с использованием фактической смолы, указанной для продукта.
Это отличает полученные детали от образцов, напечатанных на 3D-принтере, или испытательных образцов, обработанных на станках с ЧПУ. Формованный прототип формируется путем прохождения расплавленного пластика через затвор и затвердевания под давлением на стальной или алюминиевой поверхности. На нем присутствуют настоящие остатки ворот, следы выталкивающих штифтов, линии сварки и характеристики усадки. Если ваша оценка зависит от какой-либо из этих характеристик, никакой субтрактивный или аддитивный процесс не сможет ее честно заменить.
Зачем использовать форму до того, как у вас появится производственный инструмент
Основная причина заказа прототипа формы заключается в том, что некоторые риски продукта можно измерить только на детали, отлитой под давлением. 3D-печать может подтвердить грубую эргономику или зазоры при сборке, но она не может сказать вам, выдерживает ли живая петля многократное сгибание, полностью ли заполняются тонкостенные детали или не деформируется ли нейлон со стеклонаполнителем, выходя за пределы технических характеристик. Прототип формы отвечает на эти вопросы, хотя изменить конструкцию по-прежнему дешево.
Выбор прототипа литьевой формы имеет смысл при выполнении любого из следующих условий:
- Деталь имеет защелки, «живые» шарниры или тонкостенные секции, функция которых зависит от ориентации материала при заполнении.
- Деталь должна соответствовать требованиям испытаний, таким как воспламеняемость UL, испытания на падение или химическая стойкость с использованием точной марки смолы.
- Критические поверхности получат специальную отделку, текстуру или цвет SPI, которые должны быть одобрены для деталей с реальной имитацией поверхности пресс-формы.
- Конструкция должна быть собрана с металлическими вставками, прокладками, электроникой или сопряженными компонентами для проверки допусков при истинной усадке.
- Вашей команде нужны детали для пилотного производства, полевых испытаний или сертификации, прежде чем переходить к крупносерийному производству оснастки.
Если ни один из этих рисков не существует, на текущем этапе может быть достаточно обработанного образца или детали, напечатанной на 3D-принтере. Изготовление прототипа формы не всегда является самым быстрым и дешевым путем; это путь, который дает вам достоверные данные о литье.
Пресс-форма для прототипа и производственная форма
Инструмент-прототип не является версией производственного инструмента более низкого качества. Это другой инструмент, предназначенный для коротких тиражей и быстрых итераций, тогда как производственная форма рассчитана на длительный срок службы и сокращение времени цикла. Поскольку инженерные цели различаются, то же самое относится и к материалам, срокам выполнения работ и затратам.
| Фактор | Прототип формы | Производственная форма |
|---|---|---|
| Основная цель | Проверка конструкции и отбор проб небольшого объема | Крупносерийное производство с длительным сроком службы |
| Типичный инструментальный материал | Алюминий или предварительно закаленная сталь | Закаленная инструментальная сталь, например варианты H13, S136 или P20. |
| Срок службы инструмента | От нескольких тысяч до десятков тысяч циклов | От сотен тысяч до более миллиона циклов |
| Ожидаемое время выполнения | Примерно от двух до шести недель | Обычно от восьми до двадцати недель или больше. |
| Объемы проб | От десятков до нескольких тысяч деталей | Тысячи и миллионы деталей |
| Стоимость за деталь | Выше из-за коротких пробегов | Меньше из-за эффективности цикла и амортизированного инструмента. |
| Возможность изменения конструкции | Умеренный; вставки и детали могут быть переработаны | Ограниченный; изменения дороги и медленны |
В некоторых проектах используется промежуточный подход: мостовой инструмент из более прочной стали с ограниченной многополостной компоновкой. Мостовой инструмент может способствовать выходу на рынок во время создания производственной формы с высокой кавитацией. На практике заранее обсудите ожидаемый объем детали с формовщиком, чтобы он мог порекомендовать, является ли прямой прототип, мостовой инструмент или инструмент для легкого производства экономически выгодным.
Выбор материала и соображения по допускам
Как только вы приступите к литью прототипа под давлением, выбор материала становится удивительно конкретным. Цель состоит не в том, чтобы просто использовать приблизительную смолу с одинаковой жесткостью; это значит использовать конечный производственный сорт, чтобы усадка, внешний вид поверхности и механические свойства соответствовали тому, что вы позже купите оптом. Общие семейства включают ненаполненный или армированный стекловолокном полипропилен, АБС, поликарбонат, нейлон, смеси ПК/АБС и ПОМ. Даже маточная смесь красителя может повлиять на конечные размеры, поэтому делайте выбор заранее.
Ожидания толерантности также должны быть реалистичными. Хорошо изготовленная форма-прототип может выдерживать коммерческие допуски при литье под давлением, часто от 0,002 до 0,005 дюйма на дюйм для стабильной геометрии, но это во многом зависит от усадки материала, однородности толщины стенок и управления процессом. Запуск прототипа покажет, действительно ли критичные по размерам элементы находятся там, где предсказал анализ текучести пресс-формы. Эти знания имеют большее значение, чем достижение максимально возможного числа в первом испытании.
Реалистичные ожидания по стоимости и срокам выполнения заказа
Как правило, прототип пресс-формы с одной полостью средней сложности стоит от нескольких тысяч до примерно двадцати пяти тысяч долларов, а простая вставка или семейный инструмент может стоить еще меньше. Стоимость зависит от размера детали, выбора стали или алюминия, количества направляющих, действия резьбы, требований к качеству поверхности и ожидаемого количества инженерных изменений. Стоимость одной детали будет в несколько раз выше, чем цена полного производства, поскольку объемы невелики, а настройка процесса еще не оптимизирована.
Время выполнения подчиняется аналогичной схеме. Простой алюминиевый инструмент может быть готов через две-четыре недели, тогда как инструмент с направляющими, подъемниками или экзотическими смолами может занять шесть недель. Если вам необходимо несколько раундов отбора проб или утверждение текстуры поверхности, запланируйте дополнительный буфер. Работа с поставщиком, который контролирует всю цепочку, значительно сокращает этот календарь. Формовщик с аутентичным возможность литья под давлением сотрудники компании могут начать резку полости в тот момент, когда конструкция заморожена, без двойной передачи, и могут выполнить первые выстрелы, как только инструмент будет установлен.
Превращение результатов прототипирования в производственные решения
Ценность прототипа литьевой формы пропорциональна тому, насколько внимательно вы читаете образцы деталей. Измеряйте критические характеристики на нескольких снимках, а не только на первом, поскольку коробление и впадины часто появляются после того, как процесс достигает стабильной температуры. Запишите фактические параметры процесса, такие как температура расплава, давление впрыска и время охлаждения. Затем сравните их с данными моделирования, использованными для проектирования инструмента.
Компании, которые реализуют этот переход наиболее аккуратно, приглашают своего формовщика до того, как будет выпущен первый чертеж. В ходе структурированного анализа проектирования для производства инженер-инструментальщик может выявить проблемы с черновой обработкой, дисбаланс толщины стенок и риски расположения литников, пока они все еще существуют в виде цифровых изменений, а не модификаций стали. Такое взаимодействие происходит непосредственно внутри индивидуальное проектирование и совместная разработка рабочий процесс, который предпочитают поставщики с опытом работы с пресс-формами. Их команда инженеров рассматривает варианты материалов, прогнозирует усадку и подтверждает, что испытания прототипа готовы ответить на правильные вопросы.
На этапе создания надежного прототипа путь к производству становится намного безопаснее. У вашей команды есть реальные детали для испытаний, надежные данные о размерах для составления допусков и окно процесса, которое можно перенести в окончательную многоместную пресс-форму. Прототип формы становится инструментом обучения, которым он должен был быть, а производственный инструмент получает конструкцию детали, уже зарекомендовавшую себя в реальных условиях.
В конечном счете, прототип литьевой формы — это инвестиция в управление рисками, а не выбор упаковки. Если материал, геометрия или условия последующей сборки для вас новы, пластик сам по себе научит вас большему, чем любой файл модели. Воспользуйтесь прототипом пресс-формы как можно раньше, чтобы повлиять на конструкцию, использовать детали для принятия инженерных решений и перенести измеренные параметры в производство, чтобы окончательный инструмент начинался с установленного процесса, а не с догадок. Эта дисциплина отделяет успешные запуски продуктов от длительных циклов отладки.


